تحلیل مهندسی آسیب و خرابی بیرینگهای صنعتی
مقدمه
آنچه روی یک بیرینگ آسیبدیده مشاهده میشود، الزاماً علت اولیه خرابی نیست.
یک آسیب ممکن است از یک مکانیزم آغاز شود و با ادامه کار به الگوی دیگری توسعه یابد. بنابراین پوستهشدن، خراش، فرورفتگی، خوردگی، شیار یا ترک، نقطه شروع تحلیل هستند؛ نه نتیجه نهایی آن.
برای تحلیل صحیح باید میان سه مفهوم تفاوت قائل شد:
الگوی آسیب (Damage Pattern): آنچه روی بیرینگ مشاهده میشود.
نوع خرابی (Failure Mode): مکانیزمی که باعث ایجاد یا توسعه آسیب شده است.
علت ریشهای (Root Cause): شرایط واقعی ماشین، فرآیند یا نگهداری که مکانیزم خرابی را ایجاد یا تشدید کرده است.
این راهنما بر اساس طبقهبندی ISO15243:2017 تنظیم شده و با تمرکز بر مشخصات ظاهری آسیب، مکانیزم خرابی و مسیر بررسی علت، برای استفاده عملی در تحلیل خرابی بیرینگهای غلتشی تدوین شده است. ظاهر بیرینگ، سرنخ تشخیص است؛ نه نتیجه نهایی تحلیل.
۱. خستگی تماس غلتشی (Rolling Contact Fatigue)
خستگی تماس غلتشی در اثر تنشهای تکرارشونده در تماس عناصر غلتشی و مسیر غلتش ایجاد میشود.
دو حالت اصلی آن عبارتاند از:
• خستگی آغازشده از زیر سطح (Subsurface-Initiated Fatigue)
• خستگی آغازشده از سطح (Surface-Initiated Fatigue)
۱-۱ خستگی آغازشده از زیر سطح (Subsurface-Initiated Fatigue)
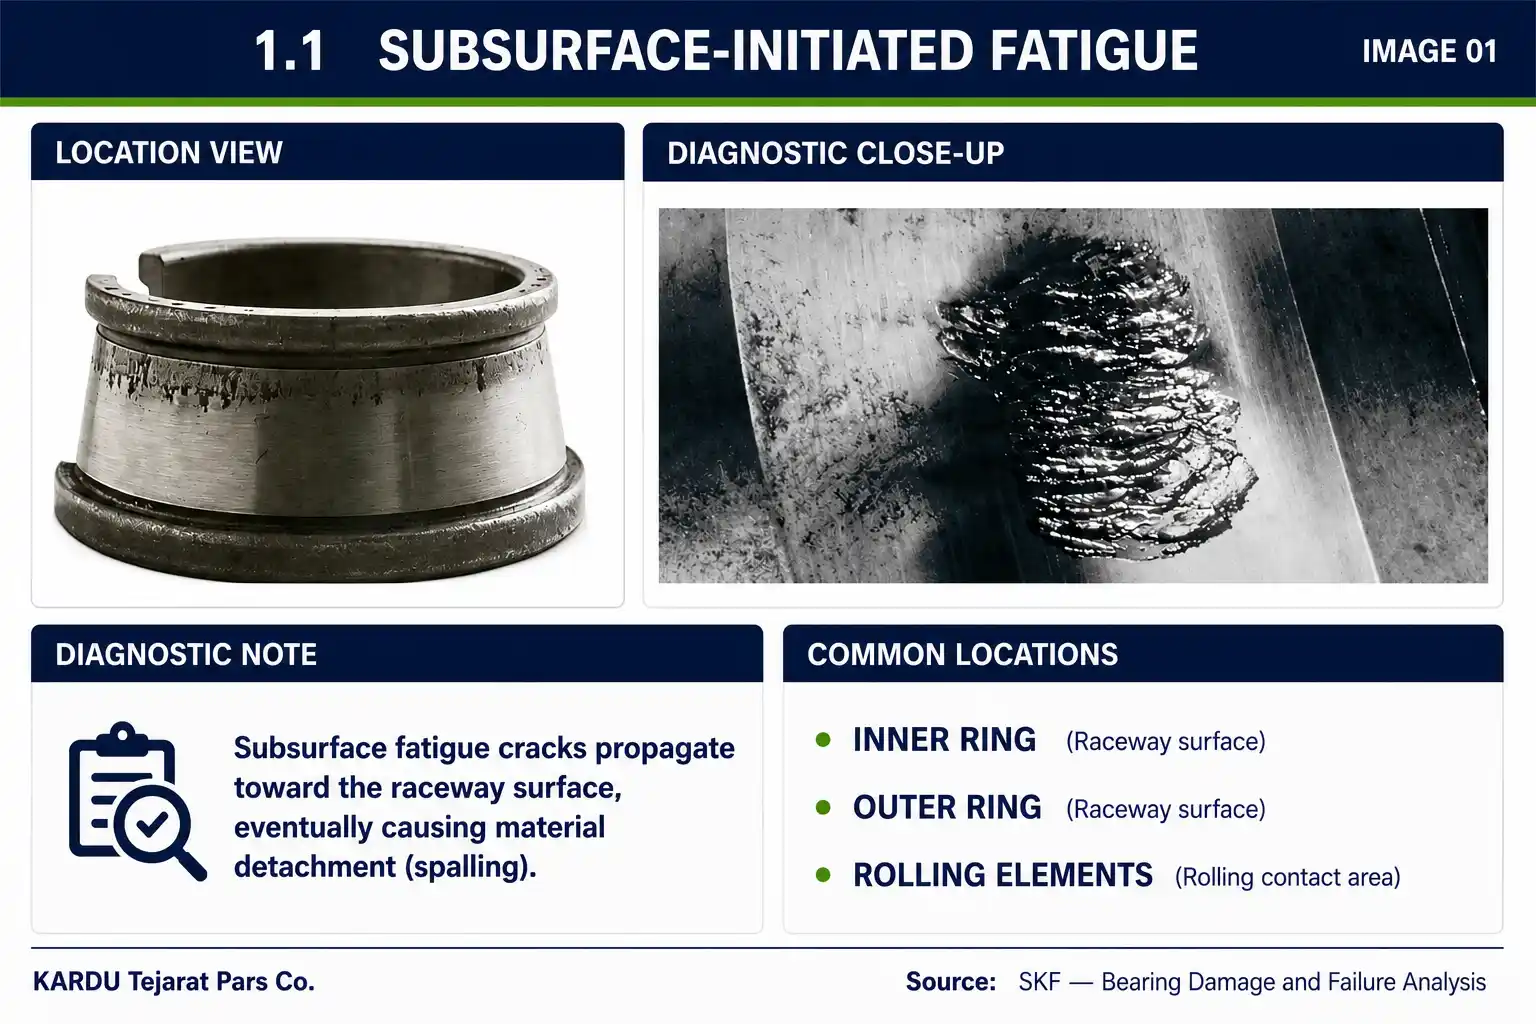
آنچه میبینید
• جداشدن موضعی ماده از مسیر غلتش
• نواحی پوستهشده
• حفرههای خستگی
• توسعه آسیب در ناحیه تحت بار
مکانیزم
تنشهای سیکلی تماس غلتشی باعث آغاز ریزترک در زیر سطح میشوند. با ادامه بارگذاری، ترکها به سمت سطح توسعه یافته و در نهایت باعث جداشدن ماده میشوند.
تمایز تشخیصی
مشاهده پوستهشدن بهتنهایی منشأ زیرسطحی خرابی را اثبات نمیکند. وضعیت سطح اطراف آسیب و محل آغاز آن نیز باید بررسی شود.
مسیر بررسی علت
۱) بار و توزیع بار ۲) شرایط عملکرد ۳) روانکاری و پاکیزگی ۴) شرایط تماس ۵) عمر مورد انتظار بیرینگ
اقدام اصلاحی
شرایطی که باعث افزایش تنش تماس یا کاهش عمر خستگی شدهاند بررسی و اصلاح شوند. اگر آسیب با پایان عمر مورد انتظار بیرینگ سازگار باشد، انتخاب بیرینگ، بار واقعی و شرایط عملکرد بازبینی شود.
۱-۲ خستگی آغازشده از سطح (Surface-Initiated Fatigue)
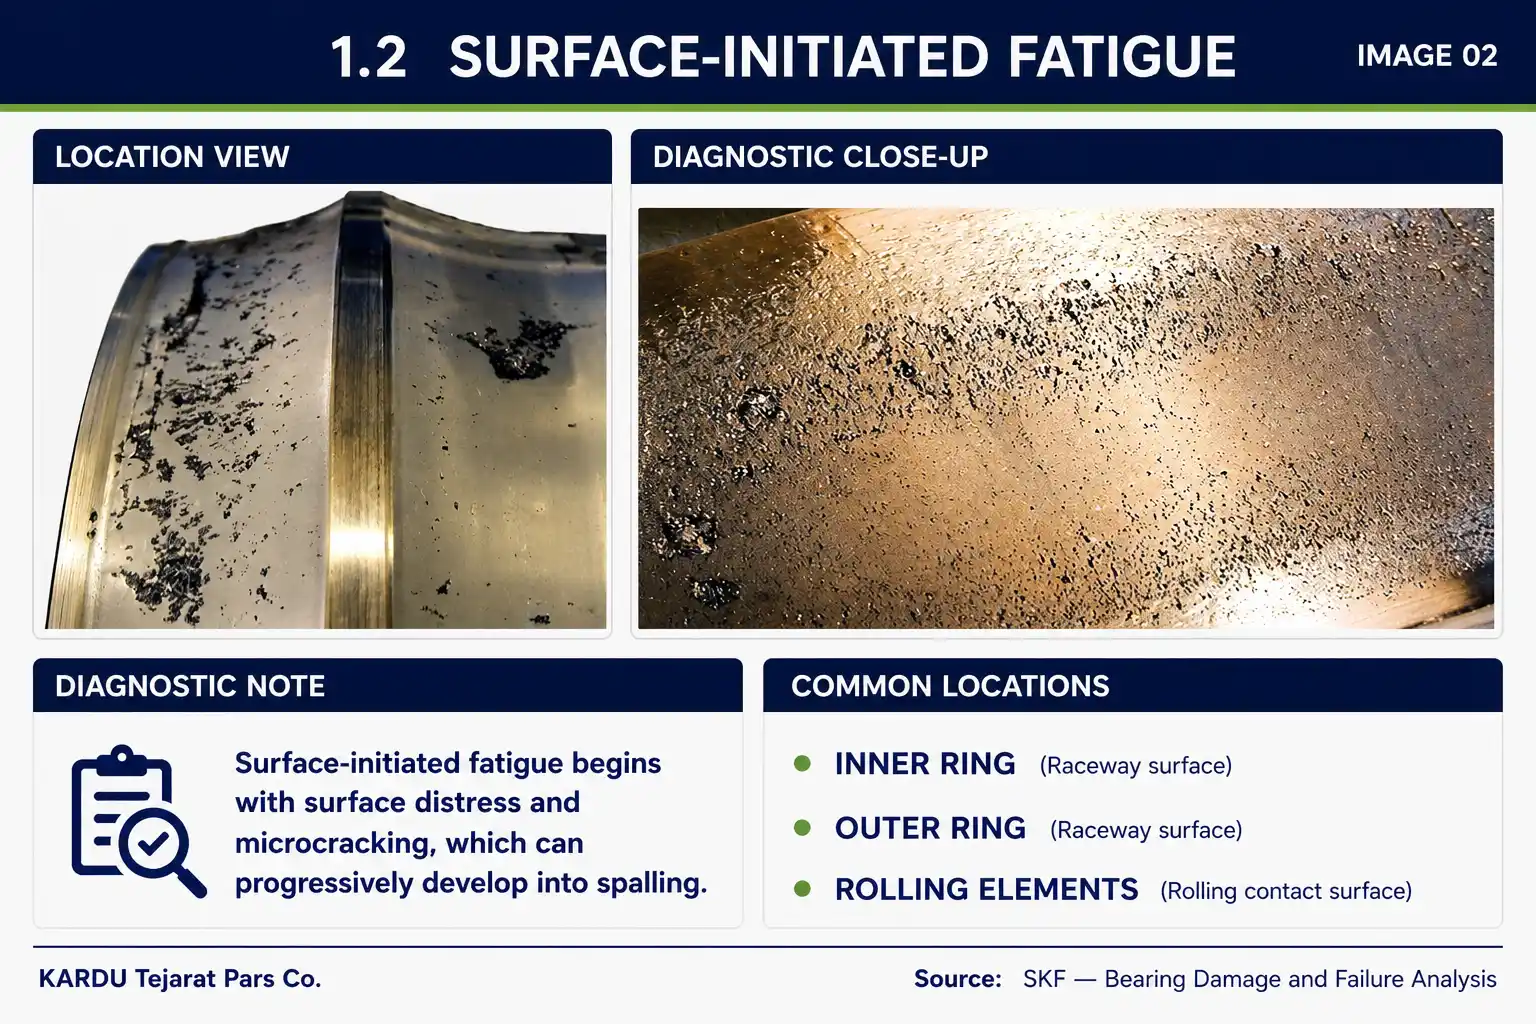
آنچه میبینید
• زبری یا تخریب اولیه سطح مسیر غلتش
• ریزحفرههای سطحی
• توسعه آسیب در امتداد مسیر غلتش
• جداشدن تدریجی ماده در مراحل پیشرفته
مکانیزم
آسیب از سطح تماس آغاز میشود. تمرکز تنش در نقاط آسیبدیده میتواند باعث ایجاد ریزترک شود و با ادامه کار به خستگی و جداشدن ماده منجر گردد.
تمایز تشخیصی
در مراحل اولیه ممکن است با سایش ساینده اشتباه شود. وجود نشانههای توسعه خستگی و جداشدن تدریجی ماده در تشخیص اهمیت دارد.
مسیر بررسی علت
۱) وضعیت سطح ۲) فیلم روانکار ۳) آلودگی ذرهای / فرورفتگی ناشی از ذرات ۴) شرایط تماس
اقدام اصلاحی
منشأ آسیب اولیه سطح شناسایی و حذف شود. اگر فرورفتگی ناشی از ذرات آغازکننده آسیب بوده است، منبع و مسیر ورود آلودگی بررسی شود؛ اگر تخریب سطح با شرایط روانکاری مرتبط است، شرایط تشکیل فیلم روانکار بررسی و اصلاح گردد.
نکته تشخیصی – پوستهشدن (Flaking / Spalling)
پوستهشدن توصیف جداشدن ماده از سطح است و بهتنهایی نوع خرابی مستقلی محسوب نمیشود.
در مشاهده Spalling، سؤال اصلی این است: آسیب از کجا و با چه مکانیزمی آغاز شده است؟
۲- سایش (Wear)
سایش به برداشت تدریجی یا انتقال ماده از سطوح تماس مربوط است.
• سایش ساینده (Abrasive Wear)
• سایش چسبنده (Adhesive Wear)
۲-۱ سایش ساینده (Abrasive Wear)
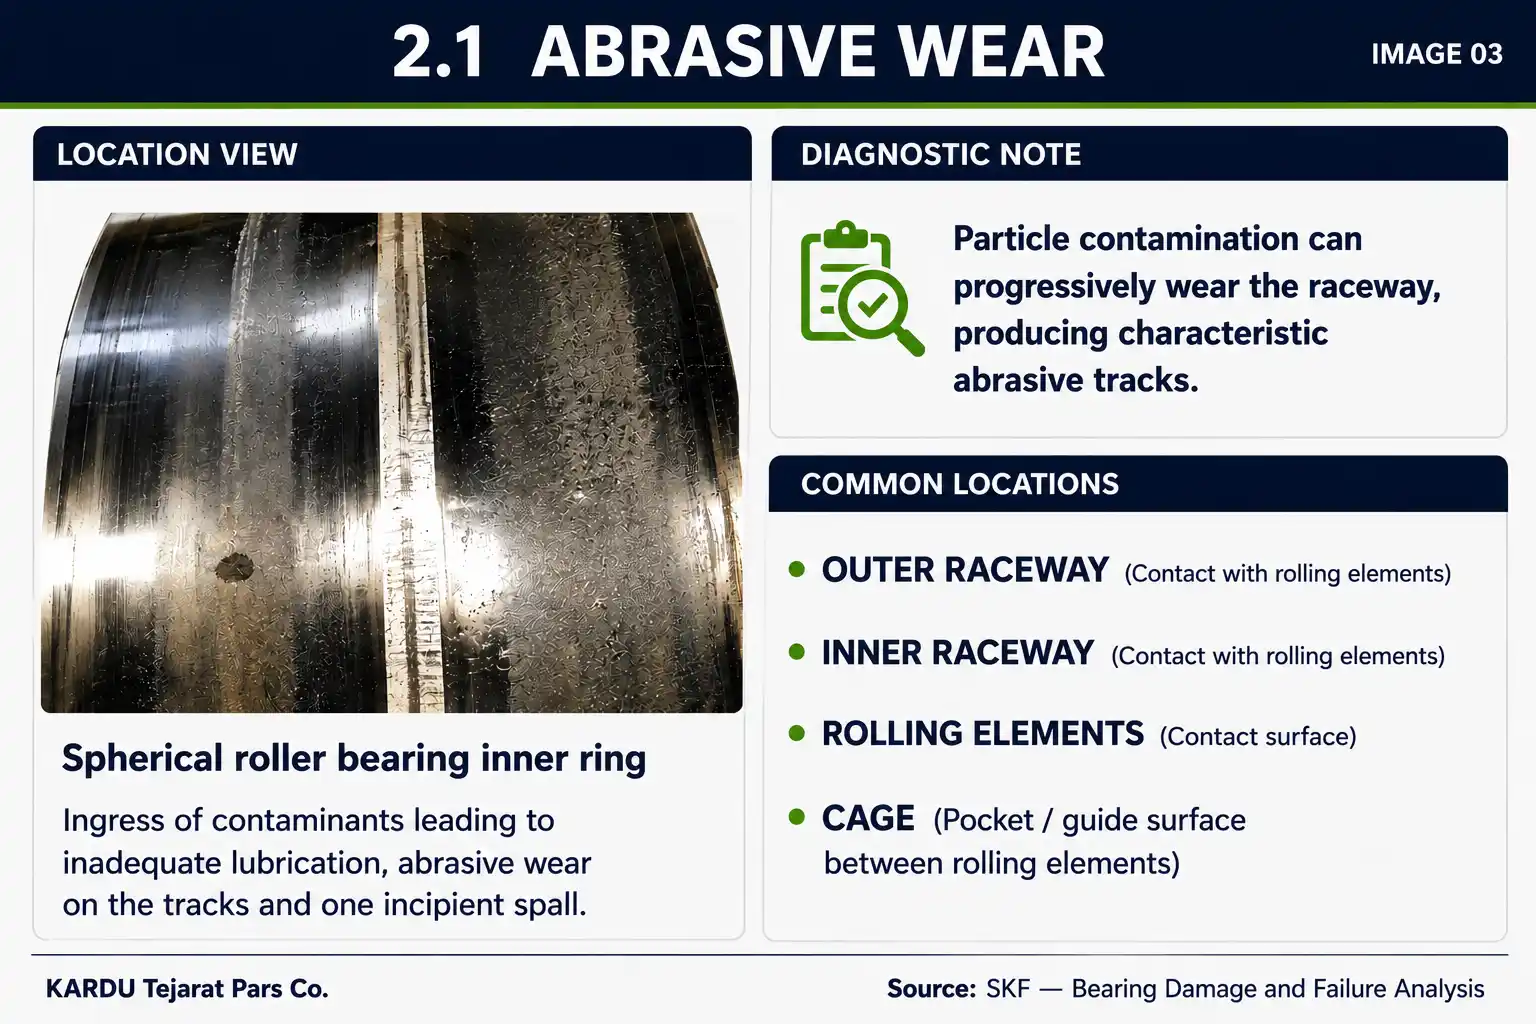
آنچه میبینید
• خراش و شیار روی سطح
• سطح مات یا ساییدهشده
• آثار برداشت تدریجی ماده
• صیقلیشدن سطح (Polishing) در مراحل خفیف
مکانیزم
ذرات سخت یا مواد ساینده در ناحیه تماس حرکت کرده و باعث خراش و برداشت تدریجی ماده از سطح میشوند.
تمایز تشخیصی
اگر انتقال ماده و مالیدگی غالب باشد، سایش چسبنده محتملتر است. همچنین فرورفتگی ناشی از عبور ذرات باید از برداشت تدریجی ماده در سایش ساینده تفکیک شود.
مسیر بررسی علت
۱) ذرات ۲) روانکار ۳) آببندی ۴) فیلتراسیون ۵) شرایط مونتاژ
اقدام اصلاحی
منبع و مسیر ورود یا تولید ذرات شناسایی و کنترل شود. اقدام نهایی بر اساس منشأ تأییدشده آلودگی تعیین گردد.
۲-۲ سایش چسبنده (Adhesive Wear)
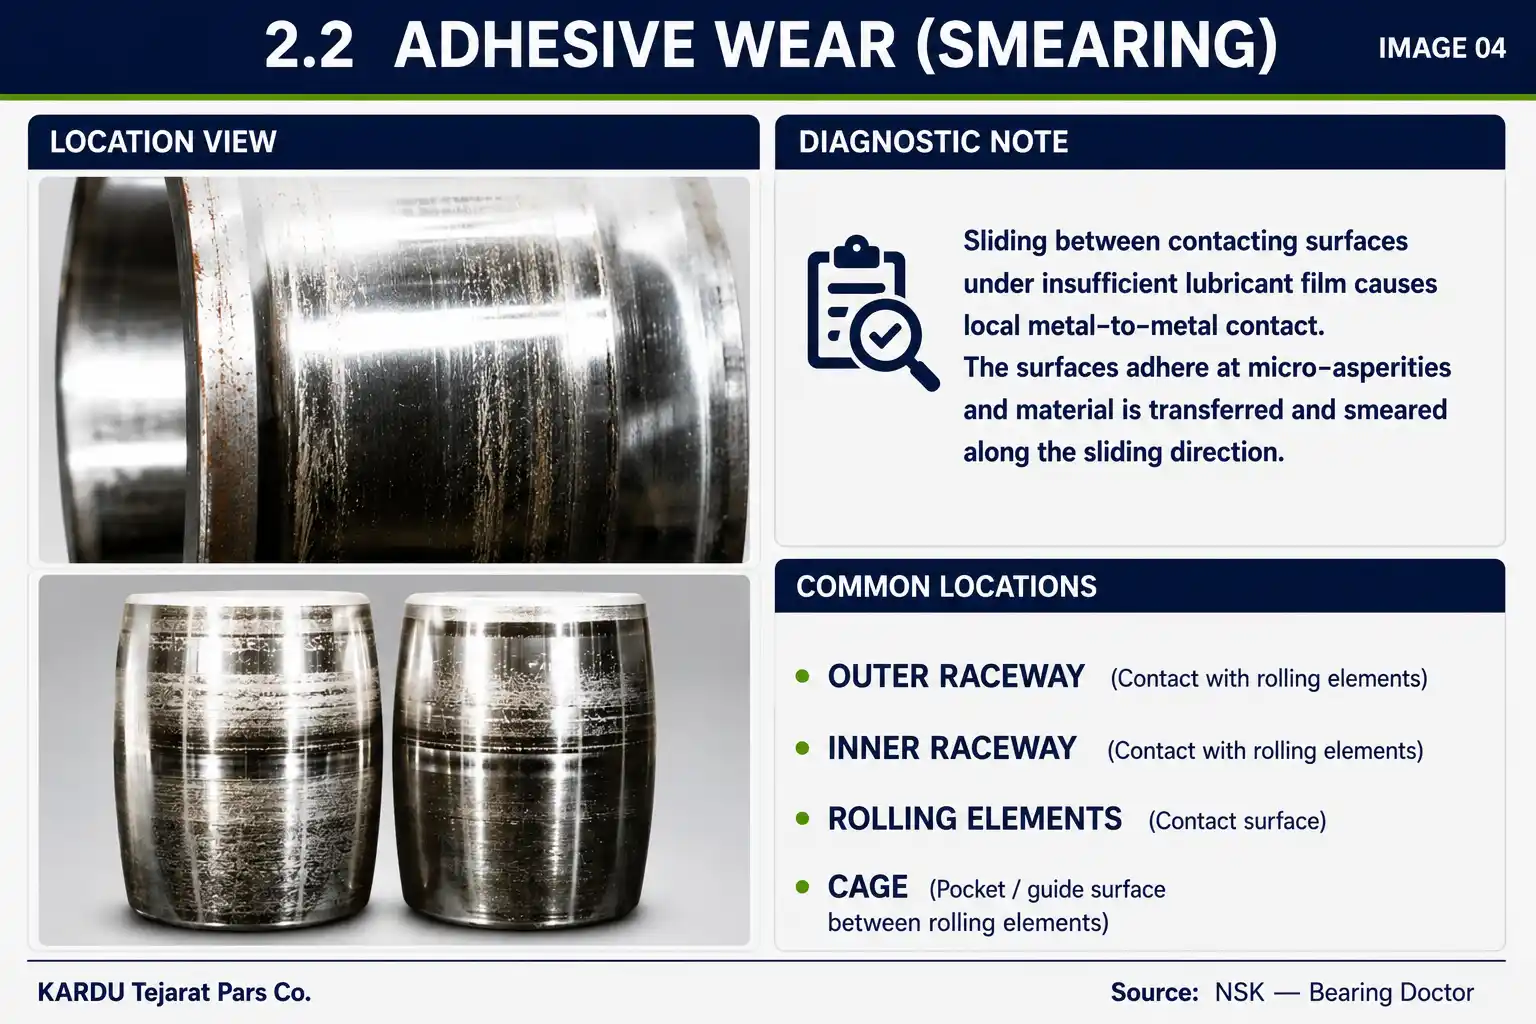
آنچه میبینید
• مالیدگی (Smearing)
• آثار جهتدار لغزش
• انتقال ماده (Material Transfer)
• تغییر رنگ احتمالی در اثر گرمایش موضعی
مکانیزم
لغزش و جدایش ناکافی سطوح میتواند باعث تماس موضعی فلز با فلز، چسبندگی و انتقال ماده شود.
خراشیدگی شدید (Scuffing) میتواند شکل شدیدتری از این آسیب باشد.
تمایز تشخیصی
براقشدن سطح بهتنهایی برای تشخیص کافی نیست. وجود مالیدگی، آثار لغزش و انتقال ماده اهمیت بیشتری دارد.
مسیر بررسی علت
۱) لغزش ۲) فیلم روانکار ۳) شرایط روانکاری ۴) بار / سرعت / دما
اقدام اصلاحی
عامل ایجادکننده لغزش یا از بین رفتن جدایش مناسب سطوح شناسایی و اصلاح شود.
۳- خوردگی (Corrosion)
خوردگی میتواند در اثر واکنش سطح فلزی با محیط یا در اثر حرکات بسیار کوچک بین سطوح تحت بار ایجاد شود.
۳-۱ خوردگی ناشی از رطوبت (Moisture Corrosion)
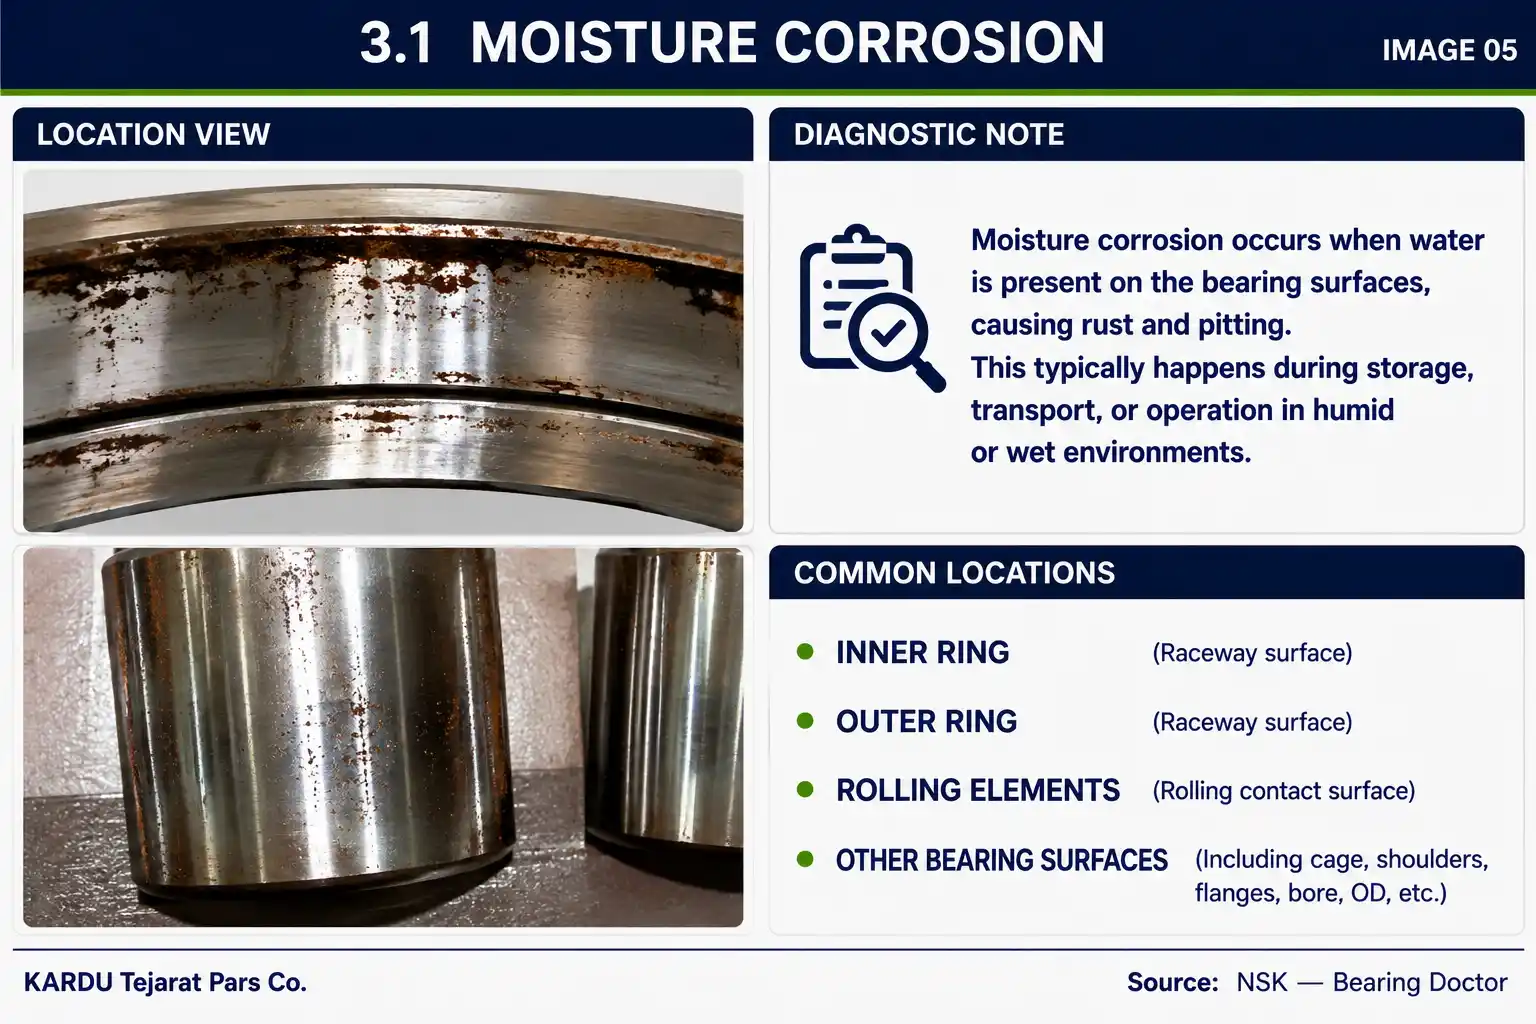
آنچه میبینید
• زنگزدگی
• لکههای قهوهای، قرمز یا تیره
• زبری سطح
• حفرههای خوردگی
مکانیزم
تماس آب، رطوبت یا سیالات خورنده با سطح فلزی باعث واکنش خوردگی و تخریب سطح میشود.
تمایز تشخیصی
محل و توزیع آسیب بررسی شود تا خوردگی ناشی از رطوبت با خوردگی ناشی از حرکت نسبی سطوح اشتباه نشود.
مسیر بررسی علت
۱) آب / رطوبت ۲) روانکار ۳) آببندی ۴) میعان ۵) شرایط محیط
اقدام اصلاحی
منبع آب یا رطوبت و مسیر رسیدن آن به بیرینگ شناسایی و حذف شود.
۳-۲ خوردگی اصطکاکی (Frictional Corrosion)
۳-۲-۱ خوردگی فرتینگ (Fretting Corrosion)
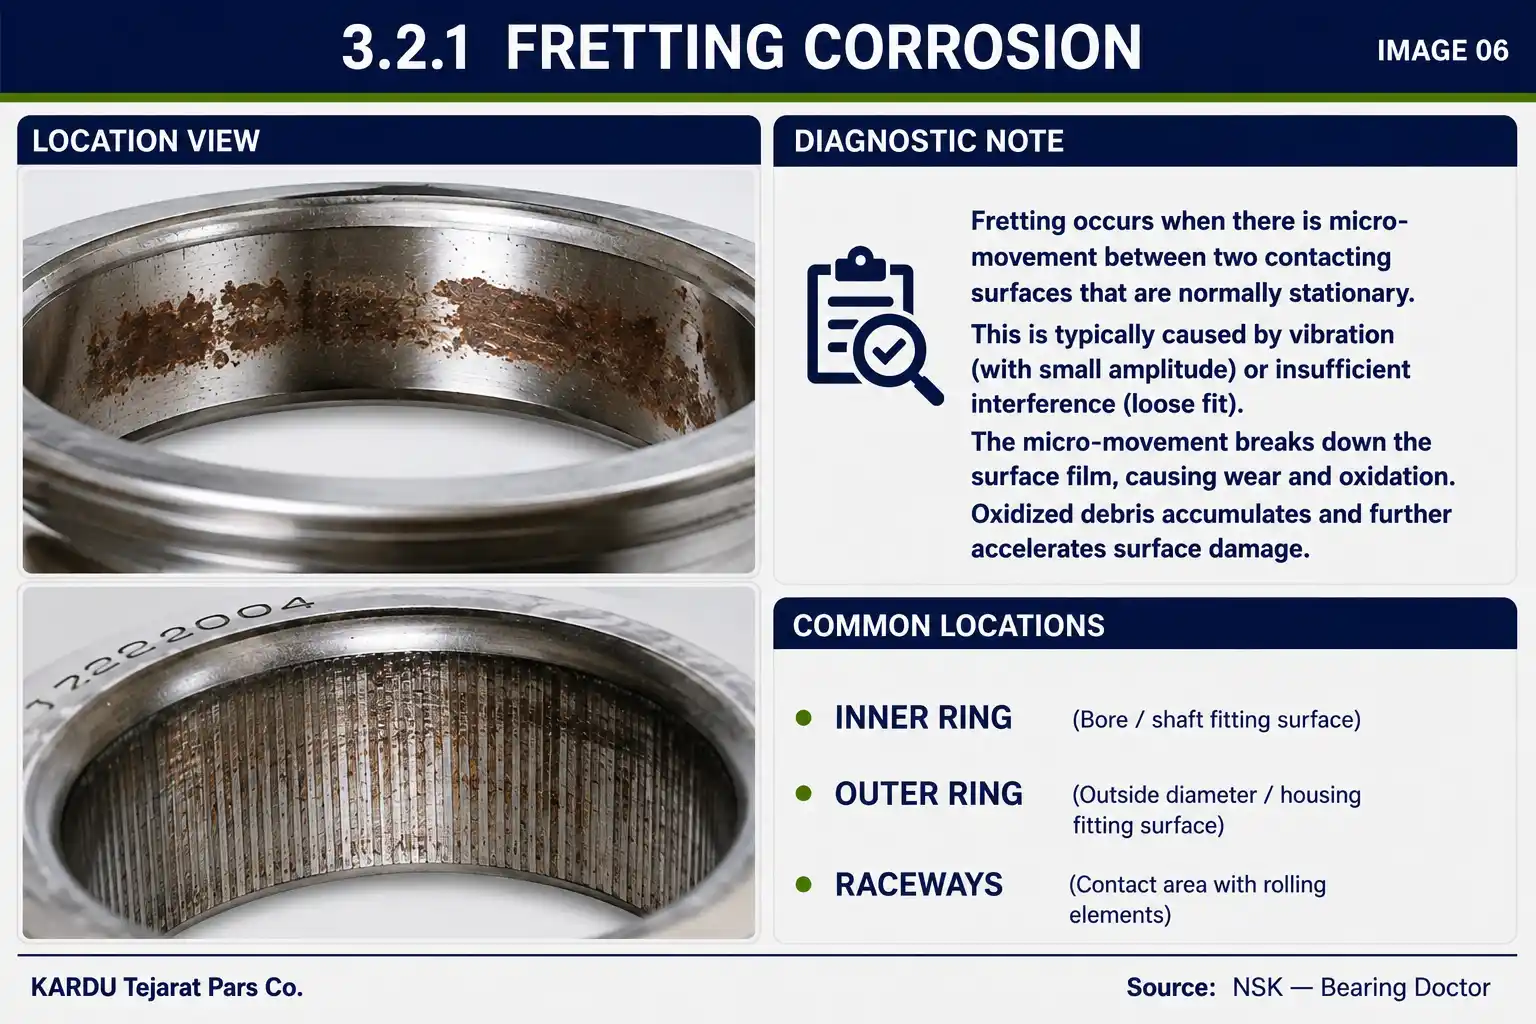
آنچه میبینید
• سایش موضعی در سطح نشیمن رینگ
• پودر یا رسوبات اکسیدی
• تغییر رنگ قهوهای، قرمز یا تیره
• آثار حرکت نسبی در سطح تماس
مکانیزم
حرکتهای بسیار کوچک بین سطوح تحت بار باعث آسیب سطح، سایش موضعی و اکسیداسیون میشوند.
تمایز تشخیصی
محل آسیب یکی از مهمترین نشانههاست. فرتینگ معمولاً در سطح انطباق رینگ با شفت یا هوزینگ مشاهده میشود.
مسیر بررسی علت
۱) حرکت نسبی ۲) انطباق شافت 3) انطباق هوزینگ ۴) بار ۵) شرایط نصب
اقدام اصلاحی
علت حرکت نسبی در سطح انطباق مشخص و شرایط ایجادکننده آن اصلاح شود.
۳-۲-۲ برینل کاذب (False Brinelling)
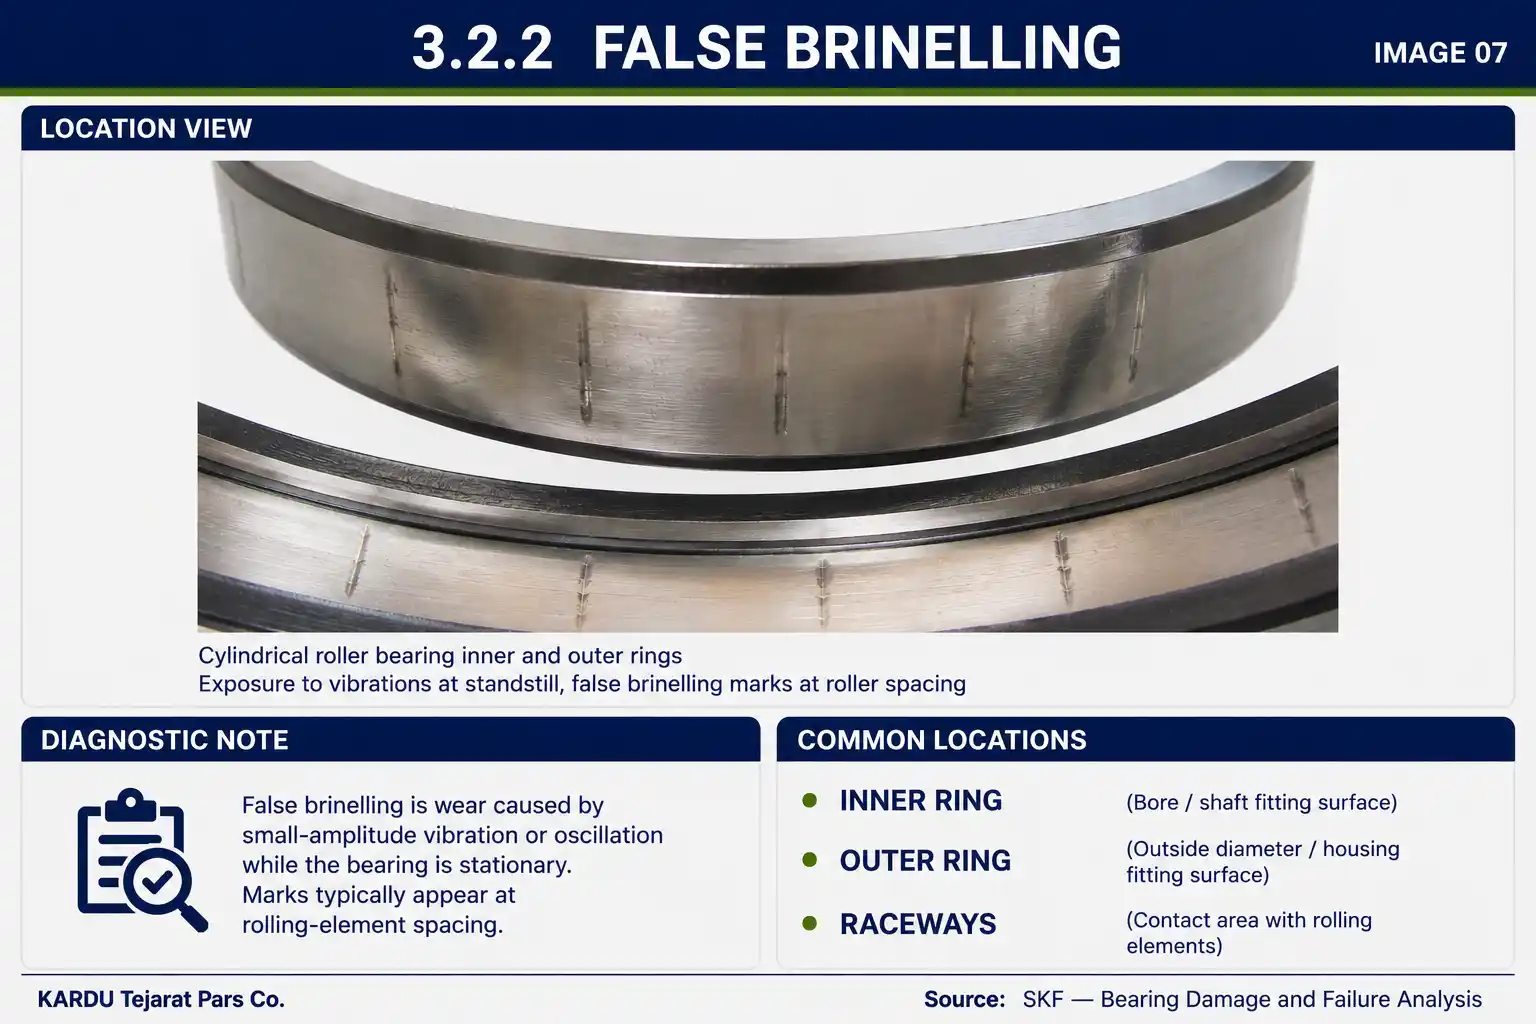
آنچه میبینید
• آثار منظم در موقعیت عناصر غلتشی
• سایش موضعی مسیر غلتش
• تغییر رنگ یا محصولات اکسیدی
مکانیزم
حرکتهای بسیار کوچک و تکرارشونده بین عناصر غلتشی و مسیر غلتش باعث سایش در نقاط تماس میشوند.
تمایز تشخیصی
برینل کاذب: سایش ناشی از حرکتهای بسیار کوچک
برینل واقعی: تغییر شکل پلاستیک دائمی
این دو ممکن است از نظر موقعیت و نظم آثار شبیه باشند، اما مکانیزم آنها متفاوت است.
مسیر بررسی علت
۱) میکروحرکت ۲) ارتعاش در توقف ۳) حمل / توقف طولانی ۴) شرایط نگهداری
اقدام اصلاحی
منبع ارتعاش یا میکروحرکت در شرایط توقف، حمل یا نگهداری شناسایی و کنترل شود.
۴- فرسایش الکتریکی (Electrical Erosion)
فرسایش الکتریکی در اثر عبور جریان آسیبزا از ناحیه تماس عناصر غلتشی و مسیر غلتش ایجاد میشود.
۴-۱ فرسایش ناشی از جریان بیش از حد (Excessive Current Erosion)
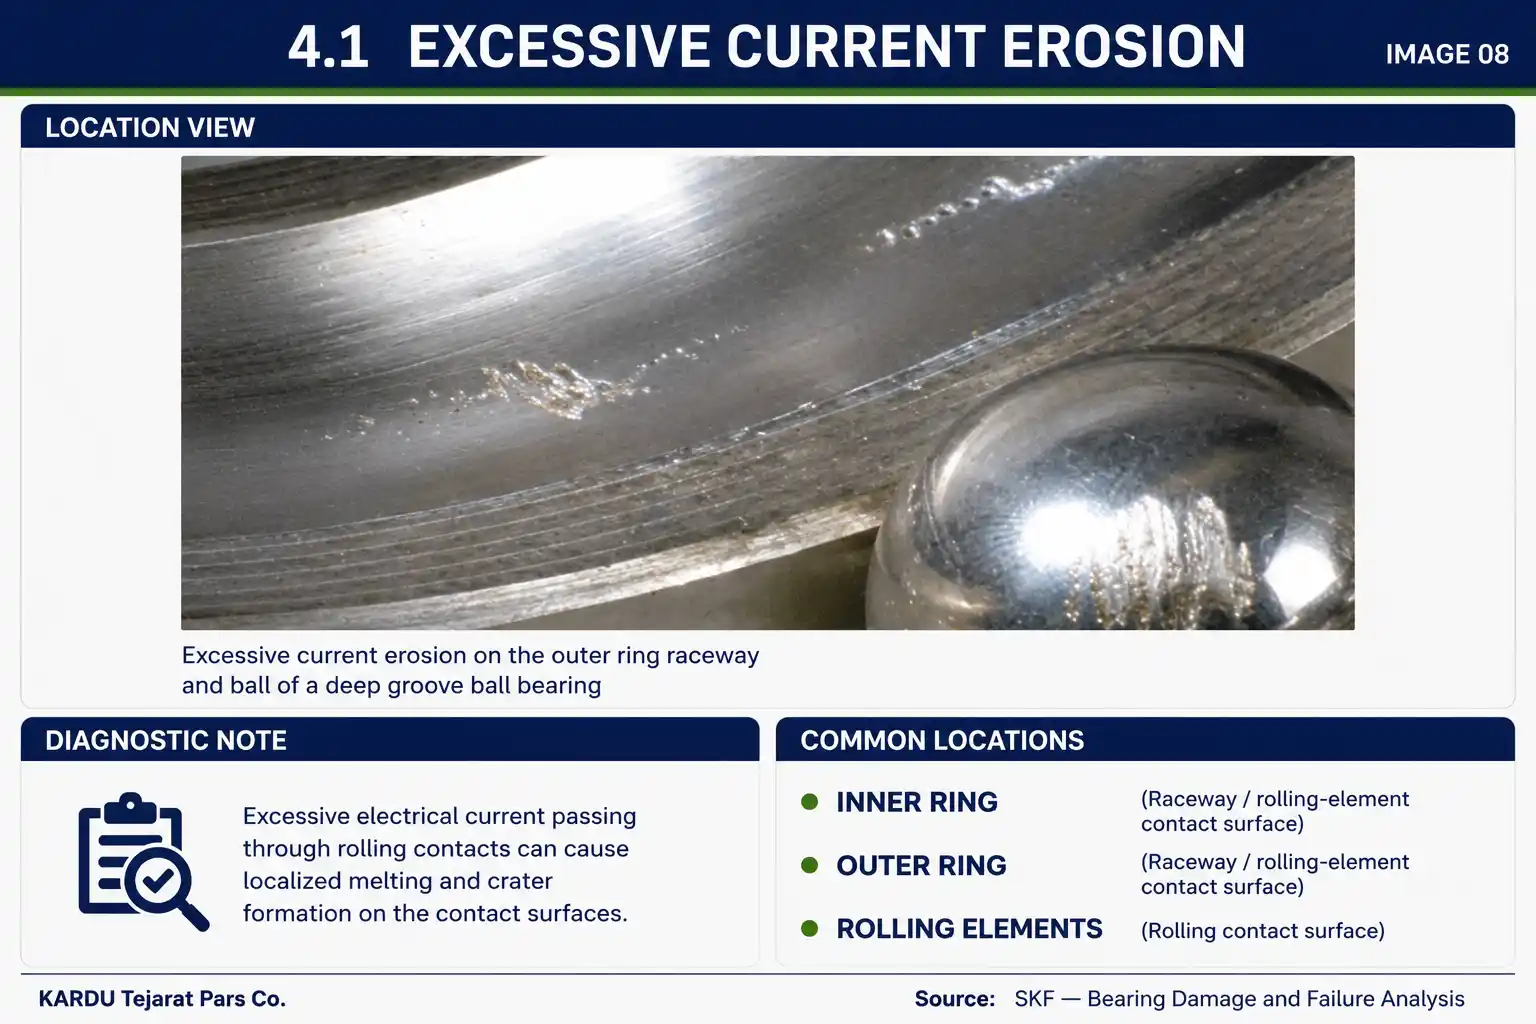
آنچه میبینید
• حفرههای موضعی
• آثار ذوب سطح
• تخریب موضعی ناحیه تماس
• تغییر رنگ حرارتی
مکانیزم
تخلیه الکتریکی متمرکز در ناحیه تماس باعث گرمایش بسیار سریع و موضعی، ذوب سطح و ایجاد حفره میشود.
تمایز تشخیصی
وجود حفره بهتنهایی منشأ الکتریکی را اثبات نمیکند. مشخصات آسیب باید با شواهد سیستم الکتریکی سازگار باشد.
مسیر بررسی علت
۱) مسیر جریان ۲) اتصال زمین ۳) شرایط الکتریکی / عملیات جوشکاری ۴) عبور جریان از بیرینگ
اقدام اصلاحی
مسیر ناخواسته عبور جریان از بیرینگ شناسایی و حذف شود.
۴-۲ فرسایش ناشی از جریان نشتی (Current Leakage Erosion)
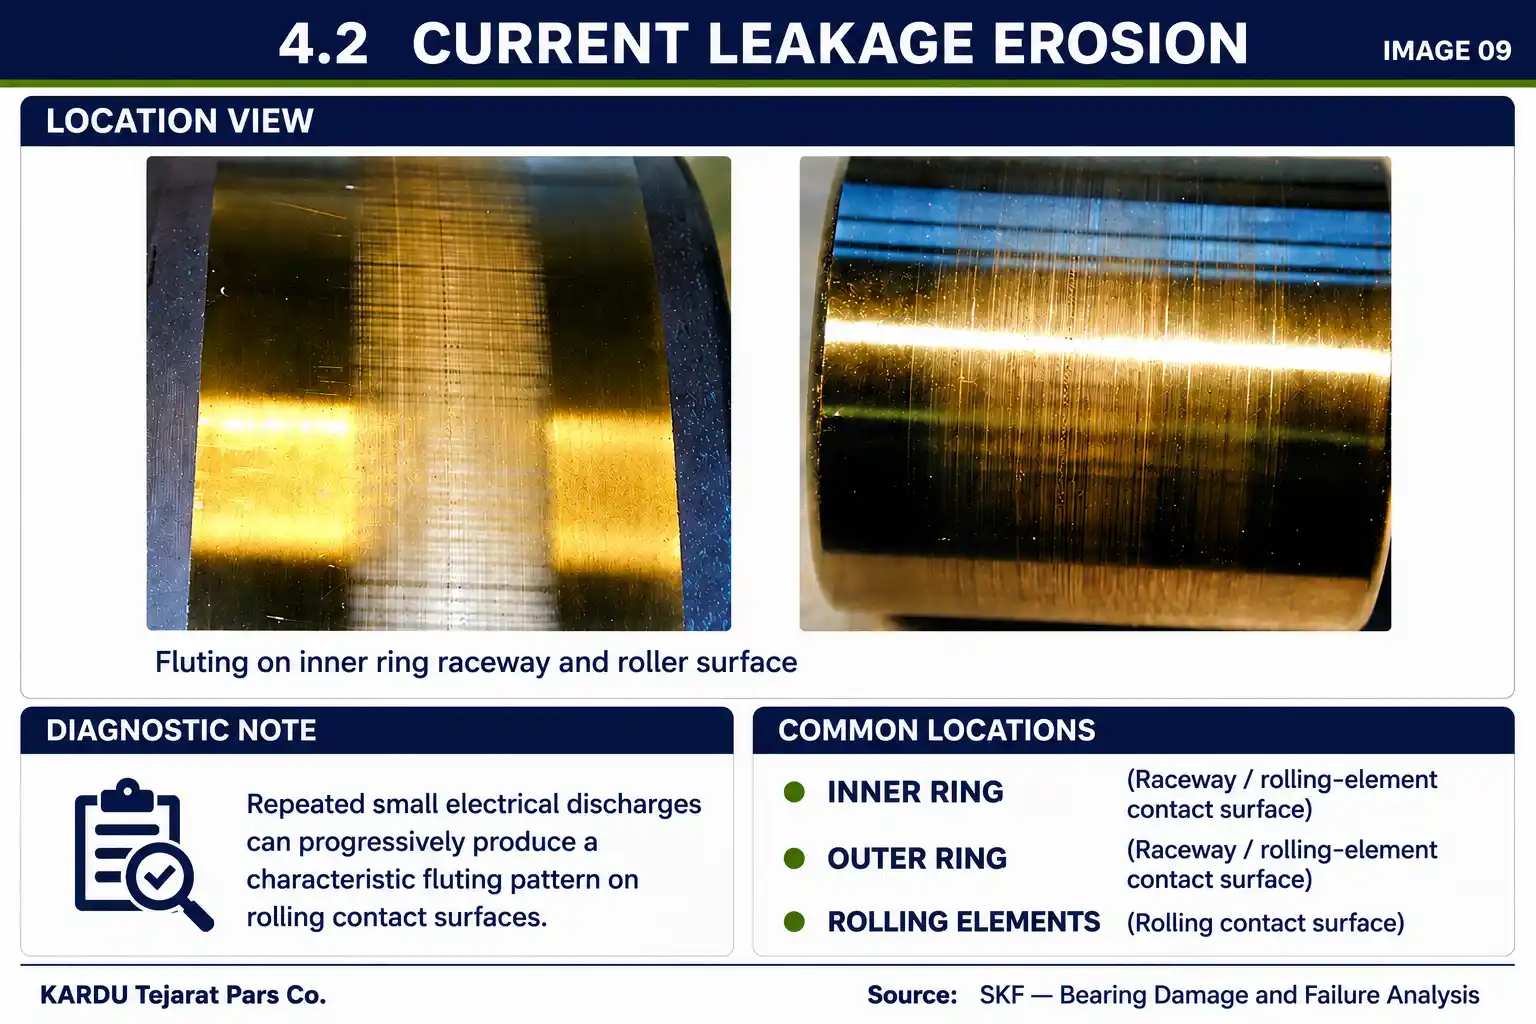
آنچه میبینید
• ریزحفرههای متعدد
• سطح خاکستری یا مات
• الگوی موجی روی مسیر غلتش
• شیاربندی الکتریکی (Fluting)
مکانیزم
تخلیههای الکتریکی کوچک و تکرارشونده باعث ایجاد تعداد زیادی ریزحفره میشوند و با ادامه کار میتوانند به شکلگیری الگوی شیاربندی منجر شوند.
تمایز تشخیصی
Fluting یک الگوی آسیب است و بهتنهایی منشأ الکتریکی را اثبات نمیکند. وجود شواهد الکتریکی باید بررسی شود.
مسیر بررسی علت
۱) ولتاژ شفت ۲) جریان عبوری از بیرینگ ۳) اتصال زمین ۴) سیستم درایو و شرایط الکتریکی
اقدام اصلاحی
پس از تأیید منشأ الکتریکی، مسیر جریان عبوری از بیرینگ کنترل یا حذف شود.
۵- تغییر شکل پلاستیک (Plastic Deformation)
تغییر شکل پلاستیک زمانی ایجاد میشود که تنش موضعی از حد تسلیم ماده عبور کرده و تغییر شکل دائمی ایجاد شود.
۵-۱ تغییر شکل ناشی از اضافهبار (Overload Deformation)
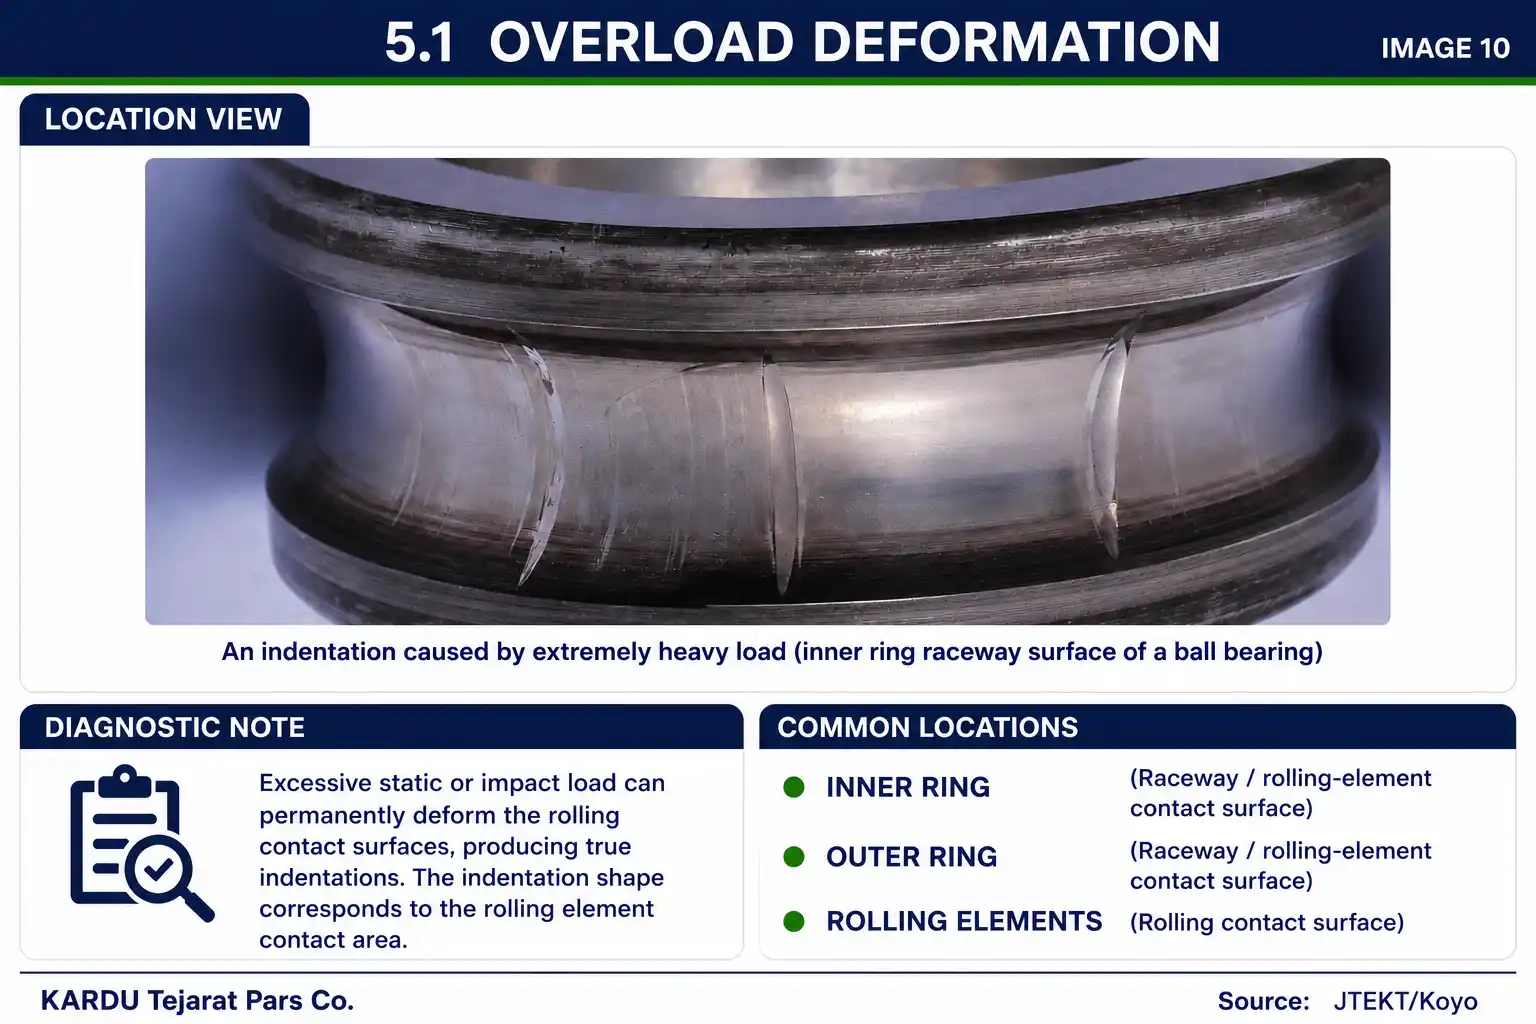
آنچه میبینید
• فرورفتگی دائمی
• تغییر شکل موضعی
• آثار بار یا ضربه
• فرورفتگی منظم متناظر با موقعیت عناصر غلتشی
مکانیزم
بار یا نیروی زیاد باعث عبور تنش موضعی از حد تسلیم و ایجاد تغییر شکل دائمی میشود.
فرورفتگی دائمی در موقعیت عناصر غلتشی معمولاً با عنوان برینل واقعی (True Brinelling) شناخته میشود.
تمایز تشخیصی
True Brinelling = تغییر شکل پلاستیک دائمی
False Brinelling = سایش ناشی از میکروحرکت
مسیر بررسی علت
۱) بار استاتیکی یا ضربه ۲) نصب / دمونتاژ ۳) روش اعمال نیرو ۴) بارهای پیک ماشین
اقدام اصلاحی
منبع بار یا ضربه بیش از حد شناسایی و حذف شود. اگر آسیب در نصب یا دمونتاژ ایجاد شده باشد، روش و ابزار انجام کار اصلاح شود.
۵-۲ فرورفتگی ناشی از ذرات (Indentations from Particles)
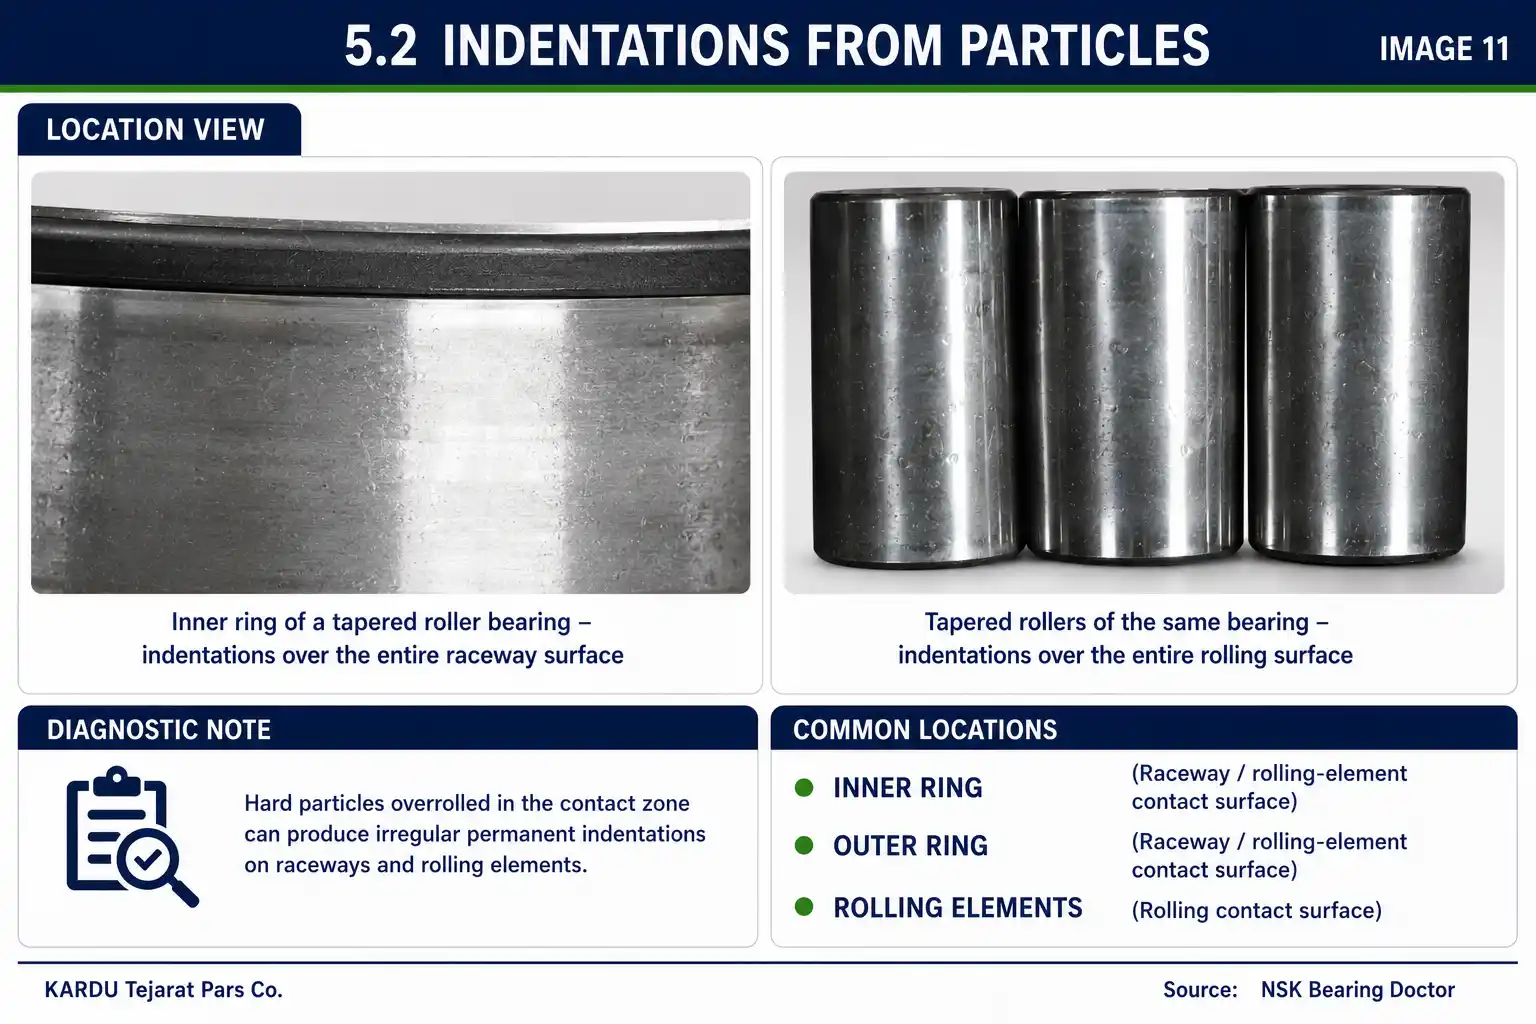
آنچه میبینید
• فرورفتگیهای کوچک و موضعی
• توزیع پراکنده و نامنظم
• آثار متعدد روی مسیر غلتش
مکانیزم
عبور عناصر غلتشی از روی ذرات خارجی باعث ایجاد تغییر شکل موضعی و فرورفتگی دائمی در مسیر غلتش میشود.
تمرکز تنش در اطراف این فرورفتگیها میتواند زمینه آغاز خستگی از سطح را فراهم کند.
تمایز تشخیصی
فرورفتگیهای ناشی از ذرات معمولاً توزیع نامنظم دارند؛ در حالی که آثار برینل واقعی میتوانند با موقعیت عناصر غلتشی ارتباط منظم داشته باشند.
مسیر بررسی علت
۱) ذرات ۲) روانکار ۳) آببندی / فیلتراسیون ۴) مونتاژ ۵) محیط
اقدام اصلاحی
منبع و مسیر ورود ذرات شناسایی و حذف شود.
۶- ترک و شکست (Cracking & Fracture)
در تحلیل ترک و شکست، مشاهده قطعه شکسته بهتنهایی کافی نیست. محل آغاز ترک و مسیر توسعه آن از مهمترین شواهد تشخیصی هستند.
۶-۱ شکست اجباری (Forced Fracture)
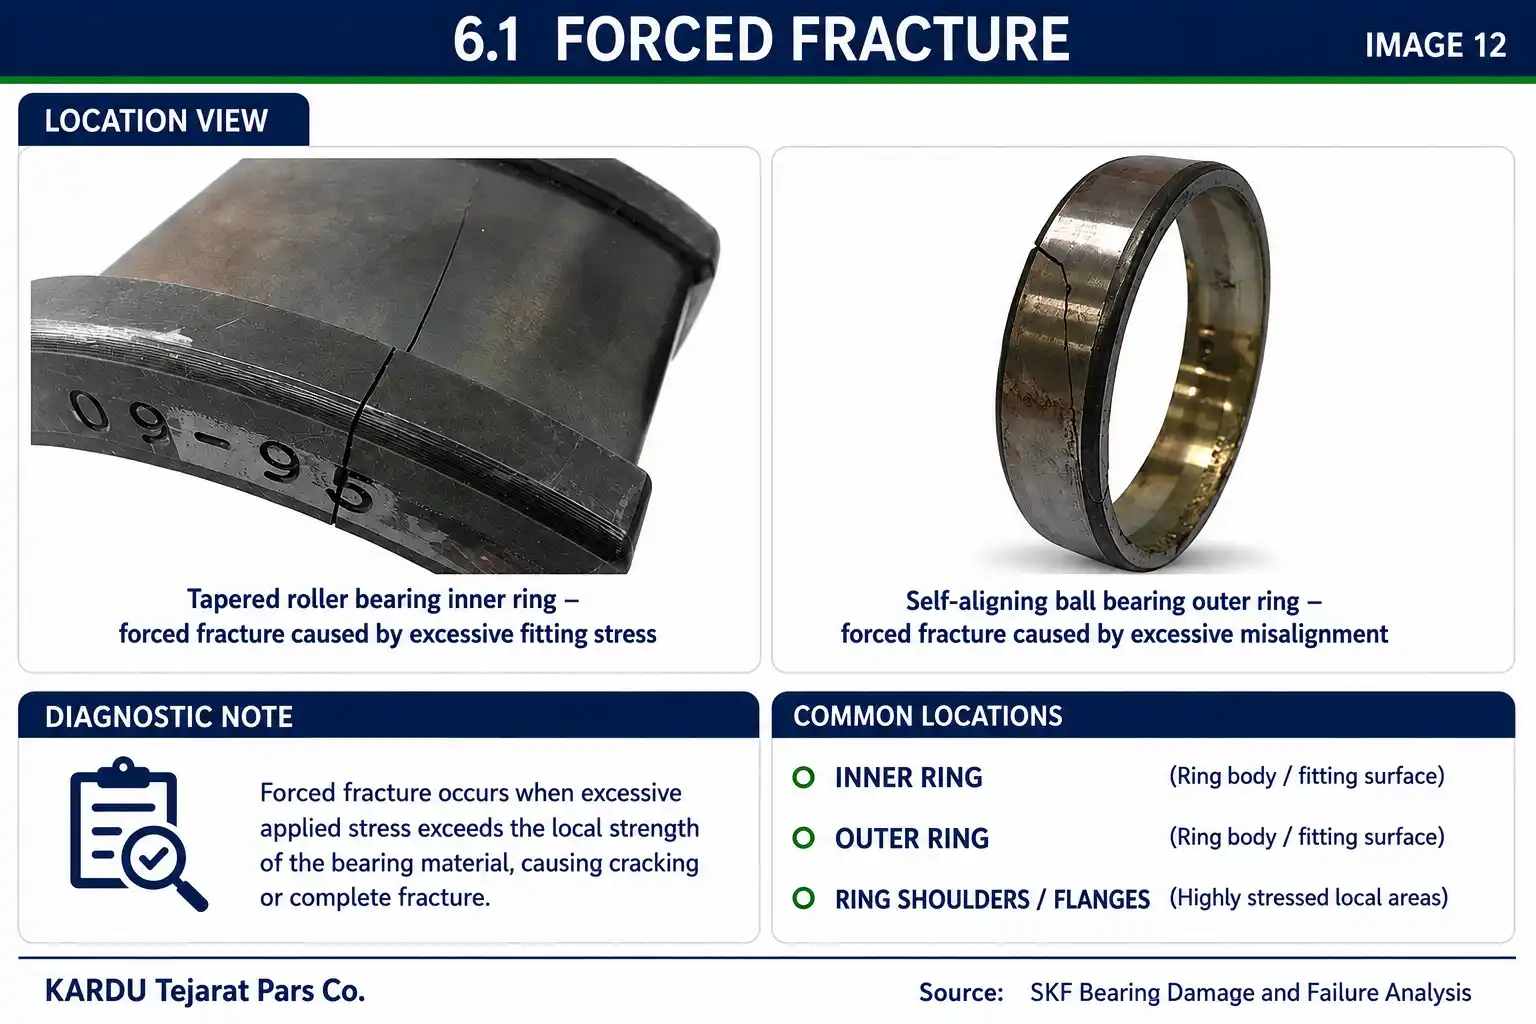
آنچه میبینید
• شکست کامل یا موضعی
• ترک واضح
• جداشدن بخشی از قطعه
• ناحیه قابلتشخیص شروع شکست
مکانیزم
تمرکز تنش بیش از استحکام کششی موضعی ماده باعث ایجاد و توسعه شکست میشود.
تمایز تشخیصی
سطح شکست باید از نظر وجود یا نبود شواهد رشد تدریجی ترک بررسی شود.
مسیر بررسی علت
۱) بار شدید / ضربه ۲) نصب ۳) انطباق ۴) بارگذاری ماشین
اقدام اصلاحی
عامل ایجادکننده تنش یا بار غیرعادی مشخص و حذف شود.
۶-۲ شکست خستگی (Fatigue Fracture)
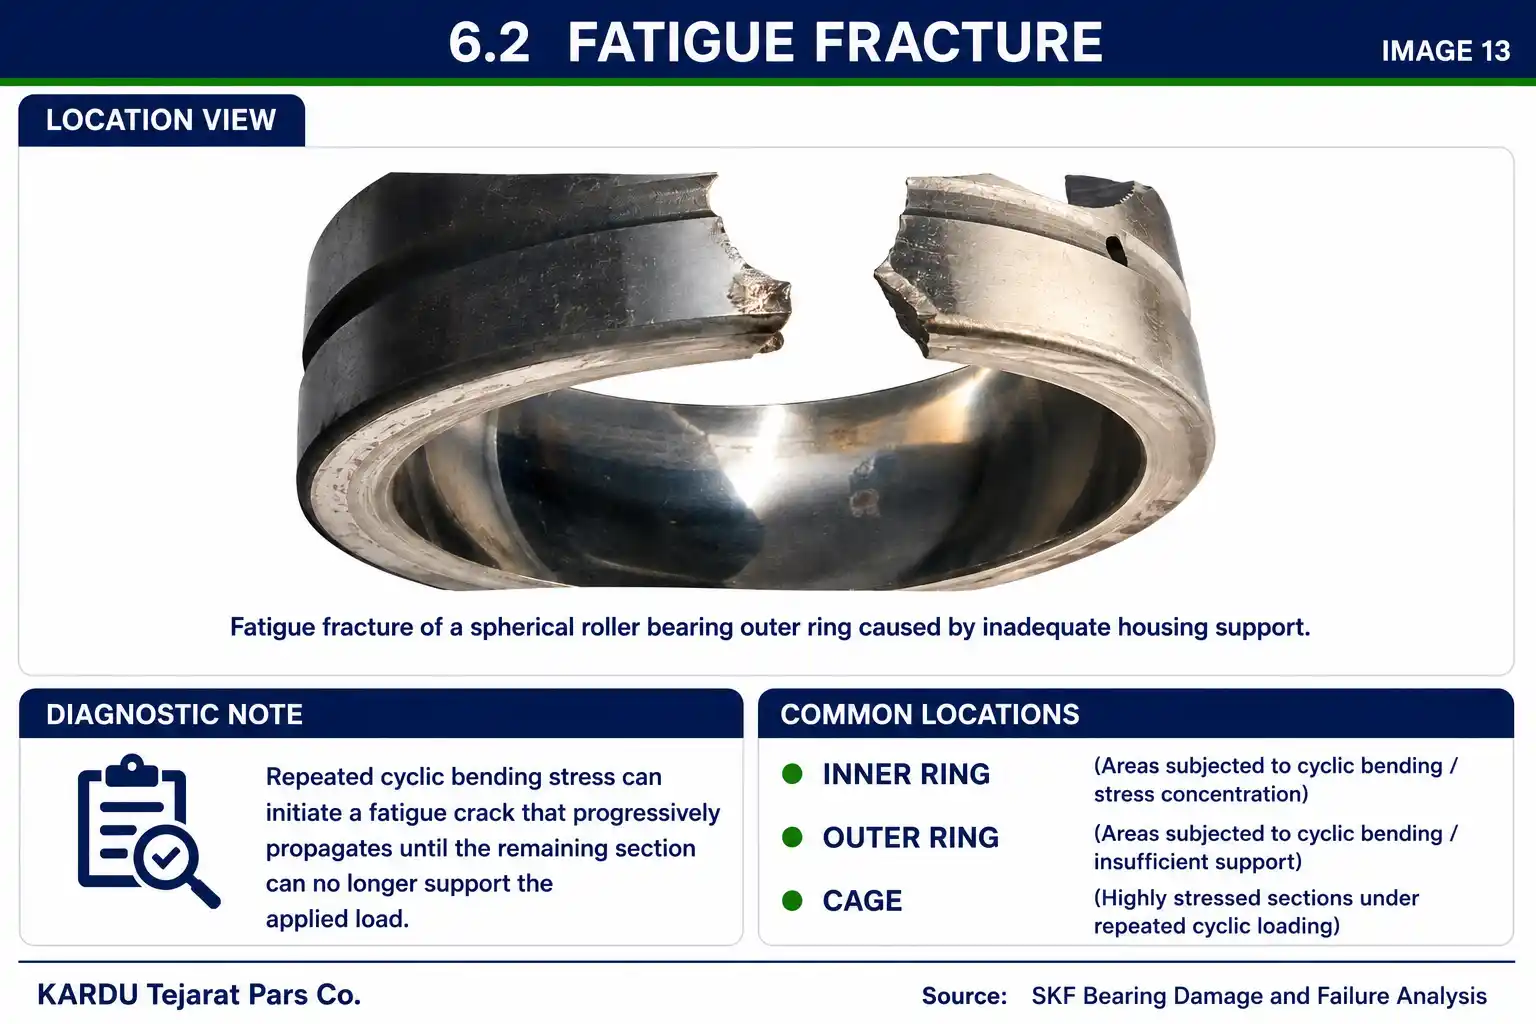
آنچه میبینید
• ناحیه آغاز ترک
• مسیر رشد ترک
• شواهد توسعه تدریجی
• ناحیه شکست نهایی
مکانیزم
بارگذاری سیکلی باعث آغاز و رشد تدریجی ترک میشود. با کاهش سطح مقطع مؤثر، شکست نهایی رخ میدهد.
تمایز تشخیصی
وجود شواهد رشد تدریجی ترک، مهمترین تفاوت آن با شکست ناشی از یک رویداد شدید است.
مسیر بررسی علت
۱) تمرکز تنش ۲) بارگذاری سیکلی ۳) انطباق / هندسه ۴) شرایط نصب و عملکرد
اقدام اصلاحی
عامل ایجادکننده تمرکز تنش یا بارگذاری نامناسب شناسایی و اصلاح شود.
۶-۳ ترک حرارتی (Thermal Cracking)
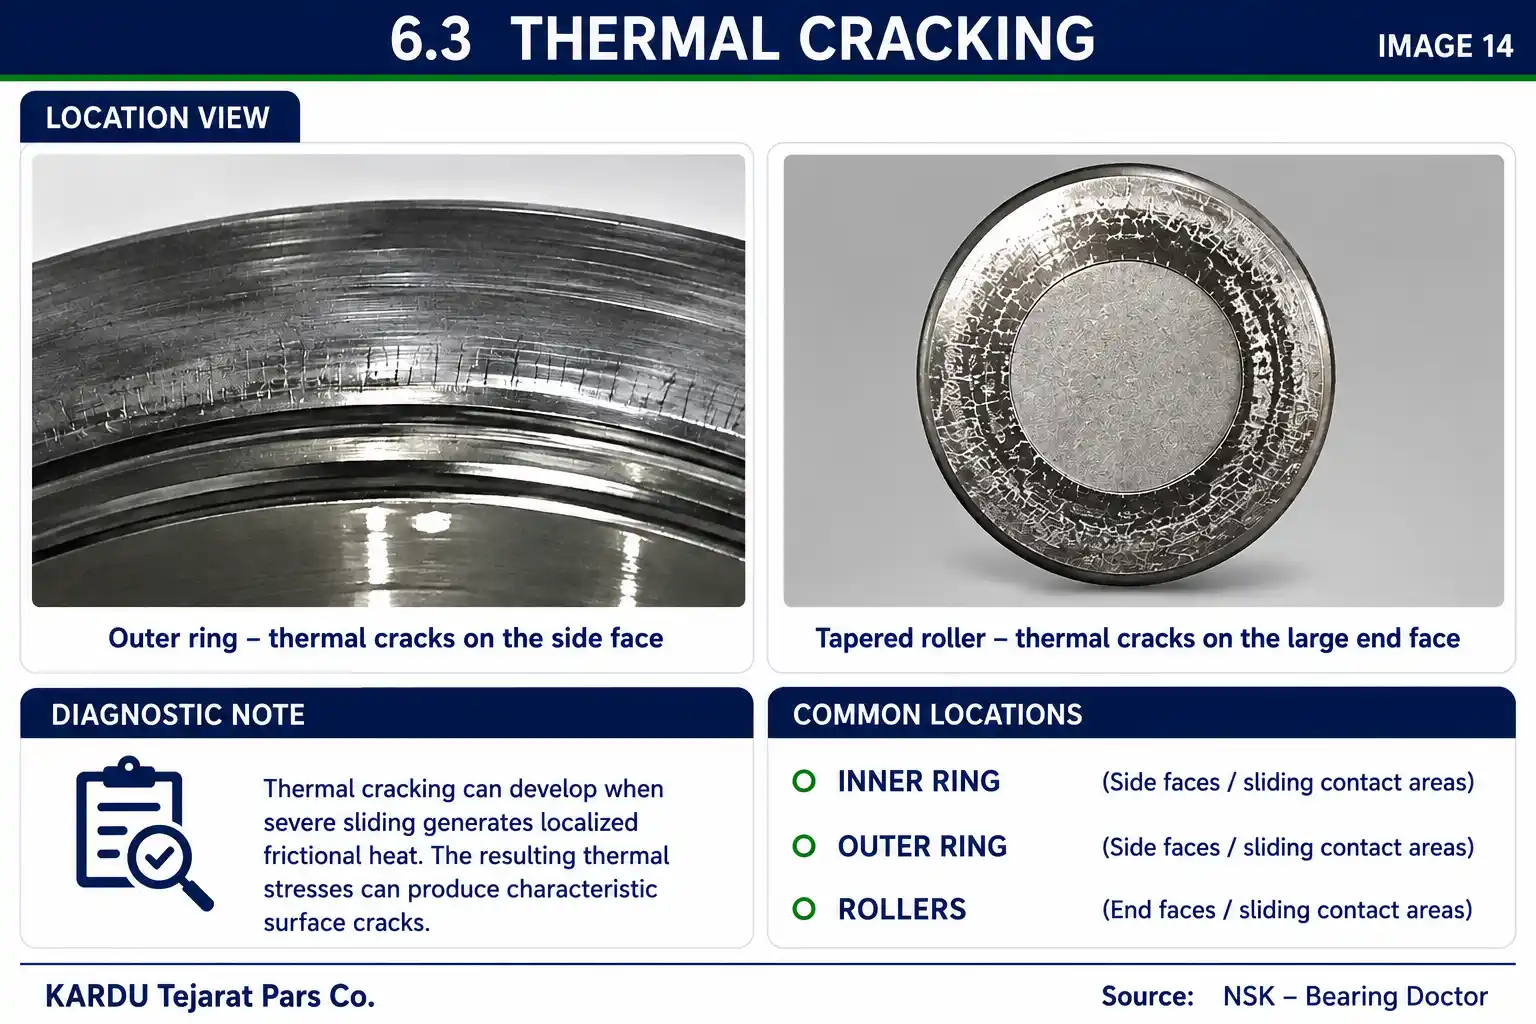
آنچه میبینید
• ترکهای سطحی
• تغییر رنگ یا سایر آثار گرمایش
• تمرکز ترک در ناحیه آسیبدیده
• جهت ترک ها معمولاً تقریباً عمود بر جهت لغزش
مکانیزم
لغزش شدید می تواند گرمایش اصطکاکی موضعی ایجاد کند. گرمایش سطح، سخت شدن مجدد موضعی و ایجاد تنش های کششی پسماند می تواند به تشکیل ترک های حرارتی منجر شود.
تمایز تشخیصی
وجود تغییر رنگ یا ترک به تنهایی برای تشخیص کافی نیست. محل و جهت ترک ها باید با ناحیه گرمایش و جهت لغزش سازگار باشند.
مسیر بررسی علت
۱) لغزش ۲) اصطکاک ۳) گرمایش موضعی ۴) شرایط بار / سرعت / روانکاری
اقدام اصلاحی
عامل ایجادکننده لغزش و گرمایش اصطکاکی شناسایی و اصلاح شود.
۷- ماتریس تحلیل علت ریشهای
پس از شناسایی نوع خرابی، این ماتریس برای هدایت بررسی از بیرینگ به شرایط واقعی ماشین استفاده میشود.
تأیید علت ریشهای
وجود یک عامل بالقوه بهتنهایی برای معرفی آن بهعنوان علت ریشهای کافی نیست.
علت ریشهای زمانی قابل پذیرش است که الگوی آسیب، نوع خرابی و شواهد واقعی تجهیز با یکدیگر سازگار باشند.
در مواردی که شواهد ظاهری برای نتیجهگیری کافی نیستند، بررسیهای تکمیلی متناسب با مسئله مانند بررسی روانکار، اندازهگیریهای الکتریکی، کنترل ابعادی یا بررسی تخصصی سطح و متالورژی ممکن است لازم باشد.
۸- فرآیند عملی تحلیل خرابی
پیش از تمیزکاری، وضعیت بیرینگ، جهت نصب، ناحیه بار، روانکار و محل آسیب ثبت و عکاسی شود.
بیرینگ را پیش از ثبت شواهد تمیز نکنید.
پس از شناسایی Failure Mode، فقط عوامل مرتبط با همان خرابی بررسی شوند. اقدام اصلاحی نیز پس از تأیید Root Cause و متناسب با همان علت تعیین شود.
تعویض بیرینگ بهتنهایی اقدام اصلاحی نیست؛ شرایط ایجادکننده خرابی نیز باید شناسایی و کنترل شود.
۹- جمعبندی
تحلیل موفق خرابی زمانی پایان مییابد که علت ایجادکننده آسیب با شواهد واقعی تجهیز تأیید شده و اقدام لازم برای جلوگیری از تکرار آن مشخص شده باشد.
سوالات متداول
لزوماً خیر. تعویض بیرینگ بهتنهایی شرایط ایجادکننده خرابی را برطرف نمیکند و تغییر روانکار نیز فقط در صورت ارتباط با علت تأییدشده مؤثر است. پس از تعیین مکانیزم خرابی، عوامل مرتبط مانند ورود آلودگی، انطباق نامناسب، بار غیرعادی یا عبور جریان بررسی میشوند. اقدام اصلاحی باید علت ریشهای تأییدشده را هدف بگیرد، نه فقط قطعه آسیبدیده را.
خیر. شیاربندی یا فلوتینگ یک الگوی آسیب است و بهتنهایی منشأ الکتریکی را ثابت نمیکند. ریزحفرهها و وضعیت سطح باید همراه با شواهد سیستم الکتریکی بررسی شوند. بررسی ولتاژ شفت، جریان عبوری از بیرینگ، اتصال زمین و شرایط درایو به ارزیابی این احتمال کمک میکند؛ اقدام اصلاحی باید پس از تأیید منشأ الکتریکی تعیین شود.
برینل واقعی، تغییر شکل پلاستیک دائمی ناشی از بار یا ضربه بیش از حد است؛ برینل کاذب، سایش ناشی از حرکتهای بسیار کوچک و تکرارشونده در نقاط تماس است. هر دو ممکن است آثاری منظم در موقعیت عناصر غلتشی ایجاد کنند. تفکیک آنها تعیین میکند بررسی بر بار و روش نصب متمرکز شود یا بر ارتعاش هنگام توقف، حمل و نگهداری.
پیش از تمیزکاری، وضعیت بیرینگ، جهت نصب، ناحیه بار، محل و توزیع آسیب و وضعیت روانکار باید ثبت و عکاسی شوند. این اطلاعات برای تفسیر الگوی آسیب و هدایت بررسی علت ریشهای اهمیت دارند. تمیزکردن بیرینگ پیش از ثبت شواهد میتواند اطلاعات تشخیصی مهم را از بین ببرد و نتیجهگیری درباره منشأ خرابی را دشوار کند.
خیر. پوستهشدن نشاندهنده جداشدن ماده از سطح است و بهتنهایی پایان عمر طبیعی یا منشأ زیرسطحی خستگی را اثبات نمیکند. آسیب ممکن است از زیر سطح یا از سطح، در ارتباط با فیلم نامناسب روانکار یا فرورفتگی ناشی از ذرات، آغاز شده باشد. محل آغاز آسیب، وضعیت سطح اطراف، بار واقعی و عمر مورد انتظار باید بررسی شوند.
ظاهر بیرینگ سرنخ تشخیص است، اما بهتنهایی علت ریشهای را ثابت نمیکند. ابتدا باید الگوی آسیب، شناسایی و مکانیزم ایجاد آن مشخص شود؛ سپس شواهد روانکاری، آلودگی، نصب، بارگذاری و شرایط عملکرد مرتبط بررسی شوند. علت ریشهای زمانی قابلپذیرش است که الگوی آسیب، مکانیزم خرابی و شواهد واقعی تجهیز با یکدیگر سازگار باشند.
۱۰- استانداردها و منابع اصلی
- ISO 15243:2017 — Rolling bearings — Damage and failures — Terms, characteristics and causes
- SKF — Bearing Damage and Failure Analysis
- SKF / Evolution — Bearing Damage Analysis — ISO 15243 Is Here to Help You
- Schaeffler — Rolling Bearing Damage — Recognition of Damage and Bearing Inspection
ثبت ديدگاه